
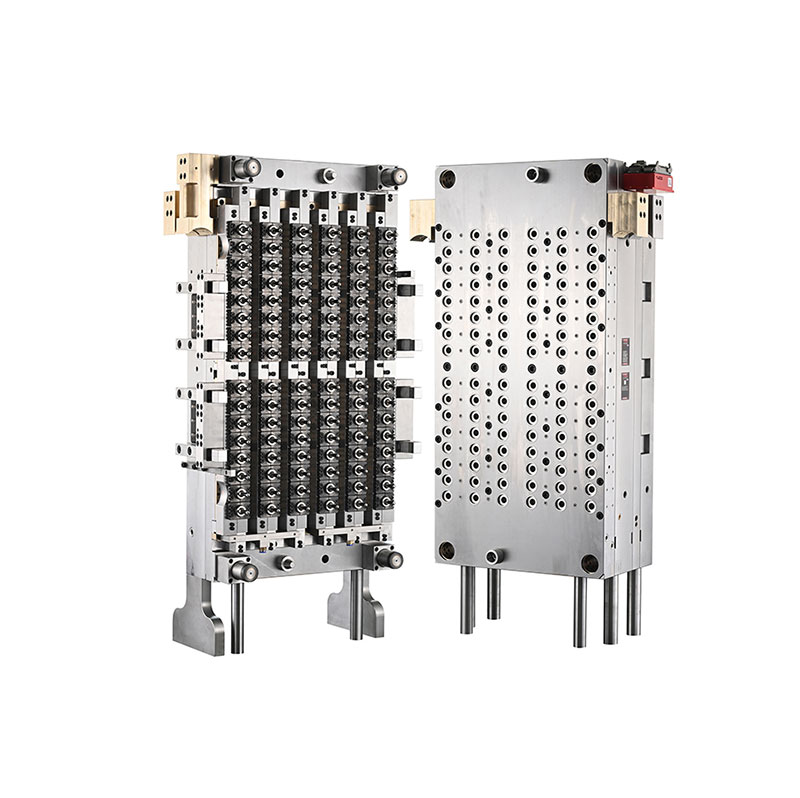
Daelong, en Kina-baseret sprøjtestøbeproducent med over 30 års brancheerfaring, leverer præcisionsværktøjsløsninger til højvolumen plastemballageproduktion. De96-Cavity 29 25 Neck Pet Preform Form med nåleventilporter designet til krævende fremstilling af PET-præforme, der kombinerer et layout med høj kavitet, et kontrolleret hot runner-system og kompatibilitet med automatiseret produktionsudstyr for at understøtte ensartet output til drikkevare-, mad- og daglig kemisk emballering.
En højtydende PET-præformform påvirker direkte produktionseffektivitet, dimensionskonsistens, materialeudnyttelse og nedstrøms flaskekvalitet. En konfiguration med 96 kaviteter giver producenterne mulighed for at producere flere præforme i hver injektionscyklus, mens et hot runner-system med nåleventiler hjælper med at kontrollere smelteafgivelsen ved individuelle porte. For producenter, der bruger kompatible Nestal-sprøjtestøbemaskiner og fem-stations robotautomatisering, kan det rigtige formdesign understøtte en stabil, gentagelig produktion. Denne artikel forklarer støbeformens arbejdsprincipper, vigtige materialevalg, tekniske fordele, udvælgelseskriterier, vedligeholdelseskrav og praktiske overvejelser til evaluering af en investering i PET-præformforme med højt hulrum.
PET-præforme er sprøjtestøbte komponenter, som efterfølgende genopvarmes og strækblæsestøbes til flasker eller andre beholdere. Deres dimensioner, materialefordeling, halsgeometri og overfladetilstand påvirker ydeevnen af den færdige emballage.
En form med 96 hulrum indeholder 96 individuelle hulrumspositioner, hvilket gør det muligt for et korrekt konfigureret sprøjtestøbesystem at danne op til 96 præforme i en komplet støbecyklus. Dette arrangement er særligt velegnet til producenter, der søger betydelig produktionskapacitet uden at være afhængig af adskillige separate støbemaskiner.
29/25-neck-specifikationen identificerer det påtænkte halsfinish-design. Købere bør bekræfte den præcise gevindprofil, tætningsdimensioner, lukningskompatibilitet og relevant hals-finish-tegning før bestilling. Disse detaljer bestemmer, om den færdige præform passer til den tilsigtede hætte- og flaskeblæsningsproces.
Ifølge Daelongs produktinformation er denne form designet til Nestal sprøjtestøbemaskiner udstyret med et fem-stations robotsystem. Faktisk kompatibilitet skal bekræftes i forhold til købers maskinmodel, pladedimensioner, injektionskapacitet og automatiseringskonfiguration.
Ved sprøjtestøbning med høj hulrum er det en stor ingeniørmæssig udfordring at fordele smeltet PET jævnt over alle hulrum. Variationer i smeltetemperatur, tryk, strømningsmodstand eller portydelse kan forårsage forskelle i præformens vægt, udseende og dimensionsnøjagtighed.
Et hot runner-system med nåleventilport bruger en bevægelig ventilstift til at styre åbning og lukning af porten. Systemet er konstrueret til at styre smelteindtrængning i hvert hulrum og kan hjælpe med at producere renere portområder og mere ensartet fyldning, når det er designet, vedligeholdt og synkroniseret med injektionsprocessen korrekt.
Daelong specificerer et PC-VG-serie ventilport-hot runner-system til denne model. De endelige resultater afhænger af det overordnede varmeløberdesign, ventilstiftens tilstand, temperaturkontrol, injektionsindstillinger, køleydelse og PET-harpiksforberedelse. Købere bør anmode om en formforsøg og prøveevaluering for at verificere ydeevnen under deres faktiske driftsforhold.
Materialevalg er afgørende for en PET-præformform med høj kavitet, fordi individuelle komponenter oplever forskellige kombinationer af varme, tryk, friktion og gentagne mekaniske bevægelser. Passende værktøjsstål og varme løbematerialer hjælper med at understøtte dimensionsstabilitet, slidstyrke og pålidelig langtidsdrift.
Følgende tabel opsummerer de materialer og tekniske oplysninger, der er offentliggjort af Daelong for denne form.
| Komponent | Specificeret materiale | Udgivet Hardness | Ingeniørformål |
|---|---|---|---|
| Hulrum og kerne | Tyskland 2316 stål | HRC 42-45; præcisionshærdning op til HRC 50–54 | Danner præformens geometri og understøtter slidstyrken |
| Halsring | Tyskland 2316 stål | HRC 45-50 | Danner halsfinishen og lukkefladen |
| Ventilstift | Japan SKD51 stål | HRC 58-60 | Styrer portens åbning og lukning |
| Hot runner dyse | amerikansk beryllium kobber | HRC 37 | Understøtter varmeoverførsel i dysesamlingen |
| Manifoldplade | H13 stål | HRC 35–38 | Understøtter hot runner-manifoldstrukturen |
| Bundplade | P20 værktøjsstål | HRC 27–32 | Giver strukturel støtte til formenheden |
Bemærk: Hårdhedsværdierne ovenfor følger produktsidens offentliggjorte specifikationer. Købere bør bekræfte de endelige materialecertifikater, varmebehandlingstilstand, komponentspecifikationer og inspektionsoptegnelser i den godkendte tekniske dokumentation.
Daelong rapporterer også bearbejdningstolerancer på 0,003-0,005 mm, komponentudskiftelighed på op til 90 % og præformens vægtykkelseskoncentricitet på ±0,0075 mm ved L = 100 mm. Disse er vigtige tekniske evalueringspunkter; deres målemetoder, inspektionssteder og acceptkriterier bør aftales før produktionsaccept.
Den primære fordel ved en 96-hulrumskonfiguration er dens kapacitet til at danne mange præforme i hver cyklus. Når det parres med en indsprøjtningsmaskine af passende størrelse, afbalanceret fyldning, effektiv køling og automatiseret håndtering, kan dette layout hjælpe producenterne med at øge produktionen og samtidig udnytte produktionsgulvpladsen bedre.
Det faktiske antal af acceptable præforme produceret i timen afhænger dog af cyklustid, maskintilgængelighed, processtabilitet, planlagt vedligeholdelse og procentdelen af afviste dele. Produktionsplanlægning bør derfor bruge verificerede forsøgsdata frem for hulrumstælling alene.
Ensartet præformvægt, halsdimensioner og vægtykkelse er afgørende for nedstrøms strækblæsestøbning. Forskelle mellem hulrum kan føre til ujævn materialefordeling, inkonsistent flaskestyrke eller øget afvisningshastighed.
En velkonstrueret hot runner, nøjagtigt fremstillede formkomponenter og afbalanceret køling kan hjælpe med at reducere disse variationer. Rutineprøveudtagning og hulrumsidentifikation er nyttige til at opdage problemer, før de påvirker et stort produktionsparti.
Daelong identificerer en udskiftelig kavitetsstruktur som en af formens tekniske fordele. Udskiftelige komponenter kan forenkle målrettet vedligeholdelse, fordi en slidt eller beskadiget sektion kan serviceres uden at udskifte hele formenheden.
Købere bør bekræfte det faktiske udskiftelighedsomfang, tilgængelighed af reservedele, udskiftningsprocedurer og krav til dimensionsbekræftelse. Disse detaljer hjælper vedligeholdelsesteams med at vurdere nedetid og forberede passende reservebeholdninger.
Højhastighedsfremstilling af præforme afhænger af mere end indsprøjtningsydelse. Robothåndtering, køling, transport, inspektion og nedstrøms blæseudstyr skal fungere sammen. Kompatibilitet med det tilsigtede automatiseringssystem hjælper med at reducere manuel håndtering og understøtter en mere forudsigelig produktionsarbejdsgang.
29/25-halsfinishen og 96-hulrumslayoutet gør denne type støbeform relevant for emballeringsoperationer, der kræver betydelige mængder PET-præforme. Den færdige flaskes egnethed afhænger af halsdesignet, præformens vægt, harpikskvalitet, flaskegeometri og påtænkte fyldningsforhold.
Ikke hver 29/25-halsfinish kan udskiftes med hver flaskelåg eller påfyldningslinje. Producenter bør verificere lukningstegninger, manipulationssikre funktioner, forseglingskrav og gældende emballagestandarder, før de forpligter sig til et formdesign.
At vælge en form med højt hulrum kræver en gennemgang af det komplette produktionssystem snarere end en sammenligning af hulrumstal eller indkøbspriser alene. En teknisk egnet form skal matche maskinen, harpiksen, flaskedesignet, produktionsmålet og vedligeholdelsesressourcerne, der er tilgængelige på fabrikken.
For yderligere produktdetaljer, gennemgå Daelongs 96-hulrums 29/25-halsede PET-præformform med nåleventilport og dens bredere udvalg af PET-præformformløsninger.
Selv en præcisionskonstrueret form kræver regelmæssig vedligeholdelse for at opretholde ensartet ydeevne. I et 96-hulrumssystem kan et lille problem, der påvirker flere hulrum, generere et betydeligt antal defekte dele, hvis det forbliver uopdaget.
Forebyggende vedligeholdelse kan reducere uventet nedetid og gøre udskiftning af komponenter mere forudsigelig. Det passende vedligeholdelsesinterval bør være baseret på produktionsforhold, harpikskvalitet, driftstimer, inspektionsresultater og producentens anbefalinger.
En PET-præformform med 96 hulrum indeholder 96 støbekaviteter og kan producere op til 96 præforme pr. komplet injektionscyklus, når alle hulrum fungerer korrekt. Faktisk produktionsoutput afhænger af cyklustid, maskinydelse og produktaccepthastigheder.
29/25-betegnelsen identificerer den påtænkte hals-finish-konfiguration. De nøjagtige dimensioner og lukkegrænsefladen skal bekræftes ved hjælp af den godkendte ingeniørtegning for at sikre kompatibilitet med det valgte låg og flaskedesign.
Et nåleventilslusesystem styrer indtrængen af smelten gennem bevægelige ventilstifter. Med passende design- og procesindstillinger kan det forbedre portens konsistens, understøtte kontrolleret fyldning og reducere visse portrelaterede defekter i sprøjtestøbning med høj volumen.
Daelong specificerer kompatibilitet med Nestal sprøjtestøbemaskiner udstyret med et fem-stations robotsystem. Den præcise maskinmodel og grænsefladekrav bør bekræftes før bestilling, herunder klemkraft, injektionskapacitet, pladedimensioner og automatiseringsdetaljer.
Udgivne specifikationer omfatter Tyskland 2316 stål til hulrum, kerne og halsring; Japan SKD51 stål til ventil stift; beryllium kobber til hot runner dysen; H13 stål til manifoldpladen; og P20 værktøjsstål til bundpladen. Endelige krav til materiale og hårdhed skal bekræftes i købsspecifikationen.
Producenterne bør opretholde afbalancerede varmeløbstemperaturer, passende injektionsparametre, effektiv køling og rene formflader. Regelmæssig hulrum-for-hulrum prøvetagning og forebyggende vedligeholdelse hjælper med at identificere afvigelser, før de forårsager udbredte afvisninger.
Angiv nakke-finish-tegningen, præformens vægt og dimensioner, påtænkt flaskeanvendelse, injektionsmaskinemodel, produktionsmål, harpiksspecifikationer, automatiseringskrav og foretrukket leveringsplan. Disse detaljer hjælper producenten med at evaluere kompatibiliteten og udarbejde et mere præcist forslag.
En PET-præformform med 96 hulrum med et nåleventilportsystem kan være en værdifuld investering for emballageproducenter, der søger høj produktionskapacitet, gentagelig præformkvalitet og kompatibilitet med automatiserede sprøjtestøbningsoperationer. Dens langsigtede værdi afhænger af præcisionsteknik, passende materialer, afbalanceret påfyldning og køling, pålidelig maskinintegration og disciplineret vedligeholdelse.
Daelong kombinerer sin erfaring inden for fremstilling af sprøjtestøbeforme med et produktdesign beregnet til højvolumen PET-præformproduktion. Før de træffer en købsbeslutning, bør producenterne evaluere de tekniske tegninger, bekræfte maskinkompatibilitet og etablere klare acceptkriterier for formforsøg og endelig levering.
Leder du efter en pålidelig PET-præformformløsning til din produktionslinje? Kontakt Daelongfor at diskutere dine 29/25-halsspecifikationer, præformdesign, maskinkonfiguration og outputkrav. Besøg produktsiden eller kontakt os for at anmode om tekniske detaljer og et tilbud skræddersyet til dine produktionsbehov.


